

وائر اور میٹل اسمبلیوں کے لیے مزاحمتی وائر ویلڈنگ مشین
اعلی صحت سے متعلق مزاحمتی تار ویلڈنگ سسٹم جو تار اور دھاتی اجزاء کی اسمبلیوں میں مستحکم برقی تسلسل اور مکینیکل مشترکہ طاقت کے لیے بنائے گئے ہیں۔
زمرہ کا تعارف
وائر کنکشن کی سالمیت صنعتی اسمبلیوں کی برقی کارکردگی اور مکینیکل استحکام کو براہ راست متاثر کرتی ہے۔ ریزسٹنس وائر ویلڈنگ مقامی برقی مزاحمتی حرارتی نظام کا استعمال کرتی ہے اور فلر مواد کے بغیر تار سے تار، تار سے ٹرمینل، یا تار سے شیٹ میٹل کنفیگریشن میں شامل ہونے کے لیے الیکٹروڈ فورس کا استعمال کرتی ہے۔ آلات کا انتخاب تار کے قطر، اسٹرینڈ کی گنتی، تھرمل اور برقی چالکتا، پگھلنے والے پوائنٹس، اور مطلوبہ ٹینسائل پل آؤٹ تھریشولڈز پر منحصر ہے۔ ویلڈنگ کرنٹ، پلس ٹائمنگ، اور کلیمپنگ فورس پر قطعی بند لوپ کنٹرول کنڈکٹر کو کچلنے، سطح کے جلنے، یا ناکافی انٹرفیس فیوژن کو روکتا ہے۔
ویلڈنگ کے طریقے
آخر سے آخر تک بٹ ویلڈنگ:
مسلسل کوائل فیڈنگ یا اسٹرینڈ کی مرمت کے لیے پریشان دباؤ اور مقامی مزاحمتی کرنٹ کا استعمال کرتے ہوئے تار کے سروں کو ایک ہی محور کے ساتھ سیدھ میں لاتا ہے اور جوڑتا ہے۔
کراس وائر ویلڈنگ:
تاروں کی جالی، گرڈز، اور پنجرے کے ڈھانچے میں ٹھوس ویلڈ نوگیٹس بنانے کے لیے کرنٹ کو ایک دوسرے سے جڑے ہوئے یا کھڑے تار کے رابطے کے مقامات پر مرکوز کرتا ہے۔
متوازی لیپ ویلڈنگ:
کنٹرولڈ فورس ڈسٹری بیوشن کے تحت ملٹی اسٹرینڈ تاروں، بریڈڈ کاپر شنٹ، یا باریک لٹز تار کو براہ راست فلیٹ بس بارز، کانٹیکٹ ٹیبز، یا شیٹ میٹل ٹرمینلز پر فیوز کرتا ہے۔
ٹرمینل کرمپ کی مدد سے مزاحمتی ویلڈنگ:
رابطہ مزاحمت کو ختم کرنے اور آٹوموٹو اور پاور ڈسٹری بیوشن لیڈز میں اعلی مکینیکل وائبریشن کے خلاف مزاحمت کرنے کے لیے بعد میں آنے والے ریزسٹنس فیوژن کے ساتھ مکینیکل کرمپنگ کو جوڑتا ہے۔
مشین کی اقسام
وائر بٹ ویلڈنگ مشینیں:
ڈرائنگ یا اسمبلی آپریشن سے پہلے سٹیل، تانبے، پیتل، اور کھوٹ کے تاروں کے محوری بٹ جوڑنے کے لیے بنائے گئے کمپیکٹ یونٹ۔
ملٹی اسٹرینڈ اور برائیڈڈ وائر ویلڈرز:
ہیوی ڈیوٹی مشینیں ڈھیلے تاروں کے تاروں کو ٹھوس ٹرمینل کے سروں میں بغیر بھڑکائے مضبوط کرنے کے لیے چوڑے، کونٹورڈ الیکٹروڈ سے لیس ہیں۔


فائن وائر مائیکرو ویلڈرز:
پریزیشن پاور سورس یونٹس (انورٹر ڈی سی یا کپیسیٹر ڈسچارج) نازک آلے اور الیکٹرانک لیڈ تاروں کے لیے مختصر مدت، کم تھرمل اثر والی توانائی کی دالیں فراہم کرتے ہیں۔
کراس وائر گرڈ ویلڈنگ اسٹیشن:
ملٹی الیکٹروڈ اور نیومیٹک اشاریہ سازی کی مشینیں ساختی فریموں میں بیک وقت ایک سے زیادہ تاروں کے انٹرسیکشن ویلڈز کو چلانے کے لیے ڈیزائن کی گئی ہیں۔
تانبے کی لٹ والی شنٹ اور زمینی پٹے:
بجلی کی تقسیم کی الماریاں، بیٹری پیک اور بھاری مشینری میں استعمال ہونے والی لچکدار کوندکٹو اسمبلیاں۔
حرارتی عنصر کی اسمبلیاں:
نکل-کرومیم (NiCr) اور آئرن-کرومیم-ایلومینیم (FeCrAl) مزاحمتی تاریں صنعتی ہیٹروں اور آلات میں برقی کنکشن پنوں سے جڑ گئیں۔
آٹوموٹو ہارنس اور پاور ٹرمینلز:
ہیوی گیج کاپر اور ایلومینیم کنڈکٹر پاور ٹرمینلز سے جڑے ہوئے ہیں جو تھرمل سائیکلنگ اور جسمانی تناؤ کے تابع ہیں۔
سینسر اور آلے کے لیڈ کنکشن:
تھرموکوپل کی تاریں اور سینسر لیڈز جسمانی مادی خصوصیات کو محفوظ رکھنے کے لیے کم ہیٹ ان پٹ کے ساتھ رابطہ پنوں سے جڑے ہوئے ہیں۔
وائر میش اور فریم اسمبلیاں:
آلات کے اندرونی ریک، فلٹر سپورٹ گرڈز، اور صنعتی تار کی ٹوکریاں جن کے لیے جوائنٹ کی سخت سیدھ کی ضرورت ہوتی ہے۔
وائر گیج اور کراس سیکشنل ایریا:مطلوبہ ثانوی ٹرانسفارمر کے وی اے کی درجہ بندی، موجودہ آؤٹ پٹ رینج، اور الیکٹروڈ پریشر کی ضروریات کی وضاحت کرتا ہے۔
اسٹرینڈ کاؤنٹ اور جیومیٹری:ملٹی اسٹرینڈ اور بریڈڈ وائر کنفیگریشنز کو خصوصی الیکٹروڈ کی شکل کی ضرورت ہوتی ہے تاکہ تمام انفرادی تنتوں میں یکساں موجودہ تقسیم کو یقینی بنایا جا سکے۔
مواد کی جوڑی:مختلف دھاتوں (جیسے تانبے سے نکل یا پیتل سے اسٹیل) میں شامل ہونے کے لیے مختلف الیکٹریکل اور تھرمل چالکتاوں کو متوازن کرنے کے لیے قابل پروگرام ملٹی اسٹیج کرنٹ دال کی ضرورت ہوتی ہے۔
سطح کی حالت اور ملعمع کاری:آکسائیڈ کی تہیں، چڑھانا، یا تامچینی کی موصلیت مطلوبہ فورس پروفائلز، پری پلس ہیٹنگ سائیکل، یا مکینیکل سٹرپنگ کی ضروریات کا حکم دیتی ہے۔
مشترکہ کارکردگی کے اہداف:مخصوص ٹینسائل پل آؤٹ فورس تھریشولڈز، زیادہ سے زیادہ مائیکرو اوہم وولٹیج ڈراپ کی حد، اور ویلڈ نوگیٹ سائز مشین کنٹرول کی درستگی کو کنٹرول کرتی ہے۔
حسب ضرورت کے اختیارات
وائر الائنمنٹ اور پوزیشننگ فکسچر:وی نالی کلیمپنگ بلاکس، سیرامک وائر گائیڈز، اور ویلڈنگ کے دوران جیومیٹرک مرتکزیت کو برقرار رکھنے کے لیے مکینیکل جبڑے کو خود مرکز بنانا۔
کلیمپنگ اور فورس کنٹرول سسٹم:نیومیٹک یا سروو ایکٹیویٹڈ پریس ہیڈز جو نرم تانبے یا ٹوٹے ہوئے تاروں کے مرکب کے مطابق قابل پروگرام فورس پروفائلز فراہم کرتے ہیں۔
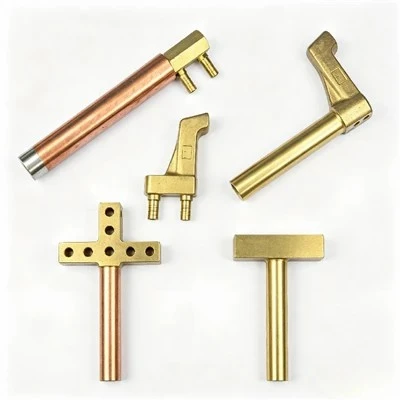
الیکٹروڈ مرکبات اور پروفائلز:Chromium Zirconium Copper (CuCrZr) یا Tungsten-Copper (WCu) سے حسب ضرورت مشینی الیکٹروڈ ٹپس اپنی مرضی کے مطابق ریڈی یا مخصوص تار کی شکلوں سے مماثل نالیوں کے ساتھ۔
آٹومیشن اور پارٹ ہینڈلنگ:انٹیگریٹڈ لکیری انڈیکسنگ سلائیڈز، روٹری ٹیبلز، اور اعلی حجم کی خودکار اسمبلی کے لیے روبوٹک اینڈ-ایفیکٹر انٹرفیس۔
ان لائن کوالٹی مانیٹرنگ:ویلڈ کنٹرولرز متحرک مزاحمتی منحنی خطوط، موجودہ نقل مکانی، اور ہر ویلڈنگ سائیکل کے دوران وولٹیج ڈراپ کو ٹریک کرتے ہیں تاکہ غیر موافق جوڑوں کا فوری طور پر پتہ لگایا جا سکے۔
اکثر پوچھے گئے سوالات

عمل کی تشخیص کے لیے وائر کی تفصیلات اور نمونے جمع کروائیں۔
وائر ٹیکنیکل ڈرائنگ، میٹریل ڈیٹا شیٹس، نمونے کی تصاویر، ٹارگٹ فی گھنٹہ آؤٹ پٹ، اور کوالٹی کے تقاضے تکنیکی فزیبلٹی ایویلیویشن اور حسب ضرورت آلات کی ترتیب حاصل کرنے کے لیے بھیجیں۔
[تکنیکی تشخیص اور عمل کی تجویز کی درخواست کریں]
ہم چین میں سب سے زیادہ تجربہ کار مزاحمتی تار ویلڈنگ مشین مینوفیکچررز اور سپلائرز میں سے ایک ہیں۔ ایک پیشہ ور پروڈکشن ٹیم کے ساتھ، ہم اعلی معیار کے ساتھ مصنوعات کی ایک وسیع رینج پیش کرتے ہیں۔ براہ کرم ہماری فیکٹری سے مسابقتی قیمت پر اپنی مرضی کے مطابق مزاحمتی تار ویلڈنگ مشینیں خریدنے کے لئے آزاد محسوس کریں۔